

Väikese{0}}plastivormide tootmise tuum seisneb tootmisparadoksi lahendamises: kuidas saavutada piiratud ruumis ülimalt suurt kuju keerukust ja mõõtmete täpsust, hoides samal ajal ühiku maksumust vastuvõetavas turuvahemikus. Selle paradoksi lahendamine tugineb hallituse enda kahekordsele lagunemisele, nii füüsiliselt kui ka funktsionaalselt.
Traditsiooniliselt vaadeldakse vormi ühtse üksusena. Kaasaegne tootmine peab seda aga dünaamiliselt funktsionaalsetest moodulitest koosnevaks süsteemiks. Tüüpiline väike survevorm sisaldab vormimissüsteemi, väravasüsteemi, temperatuuri reguleerimise süsteemi, väljatõmbesüsteemi ja konstruktsioonisüsteemi. Tootmise võti ei ole lihtsalt õõnsuse nikerdamine, vaid nende viie alamsüsteemi koostöö tagamine mikromeetri skaalal. Näiteks vormimissüsteem määrab toote lõpliku kuju; väravasüsteem toimib nagu vormi "südame-veresoonkonna süsteem", selle voolukanali konstruktsioon mõjutab otseselt plastilise täidise ühtlust ja sisemist pinget; temperatuuri reguleerimise süsteem on nagu "autonoomne närvisüsteem", mis kontrollib plasti kristalliseerumist ja kokkutõmbumist täpse jahutuskanali paigutuse kaudu.
Paradigma muutus tootmisrajal Ülaltoodud süsteemide täpse tootmise saavutamiseks on tootmistehnoloogia läbinud paradigma muutuse "lahutamiselt" "liitmisele". Varajane tootmine põhines peamiselt lahutavatel protsessidel, nagu CNC-freesimine ja EDM, saades kuju materjali eemaldamise teel. Sellel meetodil on sügavate soonte, õhukeste seinte või keeruliste kõverate pindade töötlemisel sellised piirangud nagu tööriista interferents ja madal efektiivsus.
Lisatootmise ehk 3D-printimise tehnoloogia kasutuselevõtt on seda maastikku muutnud. See võimaldab vormiinseneridel ehitada 3D-andmete põhjal otse metallist või suure jõudlusega{2}}vaigumaterjalidest kihte, luues vormisüdamike koos konformsete jahutuskanalitega. Need kanalid sobivad täpselt toote kujuga, saavutades kiirema ja ühtlasema jahutuse, vähendades survevalu tsükleid kuni 70% ja vähendades oluliselt toote kõverust. Tootmisloogika on nihkunud "kuidas kuju välja lõigata" asemel "kuidas ehitada suurepärane funktsionaalne struktuur", muutes disainilahendused varem tootmiseks liiga keeruliseks.
Vormi täpsuse ülekandemõju toote funktsionaalsusele: Väikeste vormide töötlemise täpsus ei piirdu vormi endaga, vaid see kantakse otse edasi ja "jäljendatakse" lõpptootele survevaluprotsessi kaudu, määratledes seega toote funktsionaalsed piirid. See ülekanne on füüsiline ja otsustav.
Võttes näiteks tarbeelektroonikas levinud veekindlad pistikud või miniatuursed hammasrattad, sõltub nende tihendusvõime või ülekande täpsus otseselt vormitud osade vahekaugusest. Vormiõõnsuse mõõtmete tolerantsid ja pinnaviimistlus määravad, kas survevaluvormitud osad sobivad täpselt ilma teisese töötlemiseta. Kaasaegne ülitäpne CNC-töötlus ja peegel-EDM-tehnoloogia võimaldavad vormi võtmekomponentide täpsust ulatuda ±0,002 mm täpsuseni, pinnakareduse Ra väärtusega alla 0,1 mikromeetri. Selline täpsus tagab toote sujuva kokkupanemise, moodustades aluse elektroonikaseadmete miniaturiseerimisele, kaalu vähendamisele ja funktsionaalsuse täiustamisele.
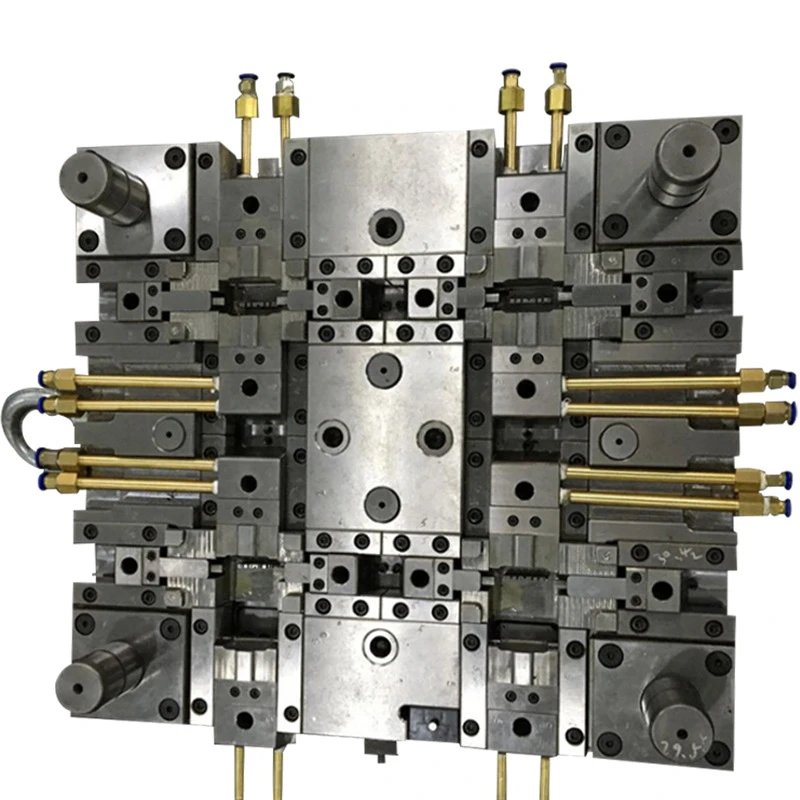
Lisaks on valuvormi paranenud täpsus soodustanud suundumusi "terase asendamiseks plastiga" ja "mitme{0}}materjali integreerimisele". Valdkondades, kus kehtivad ranged tugevuse ja kuumakindluse nõuded, nagu automootori osad ja meditsiiniseadmed, võimaldab ülitäpsete valuvormide kasutamine koos tehniliste plastide või vedela silikooniga ühekordselt vormida funktsionaalseid komponente, mis nõuavad traditsiooniliselt mitme metallosa kokkupanekut. See mitte ainult ei vähenda kaalu, vaid minimeerib ka montaažietappe ja võimalikke rikkekohti.
Reageerimiskiirus: tootearenduse ja turu iteratsioonitsüklite ümberkujundamine
Väikese{0}}plastivormide töötlemise tehnoloogia teine oluline mõju seisneb tootearenduse ja turu iteratsiooni kiiruse ümberkujundamises. Vormi valmistamise tsükkel oli kunagi peamine kitsaskoht, mis piiras uute toodete turuletoomise kiirust.
Varem kestis terasvormi töötlemine kuid. Nüüd on tänu kiirele-freesimisele, automatiseeritud elektroodide töötlemisele ja ülalmainitud metallist 3D-printimisele valuvormi tootmistsükkel oluliselt kokku surutud. Veelgi olulisem on see, et kiirprototüüpide loomise tehnoloogiad, nagu alumiiniumisulamite või vaigul{4}}põhiste materjalide kasutamine lühiajaliste-piloottootmisvormide loomiseks, saab lõpule viia mõne päevaga väikese-partii katsetootmise, turutestimise või disaini kontrollimise jaoks. See muudab "kiire katse-eksituse" võimalikuks.
See suurenenud kiirus muudab tööstusliku tootmise rütmi. Ettevõtted saavad oma tootearendusprotsesse üle viia traditsiooniliselt järjestikuselt mudelilt (disain-vormide valmistamine-piloottootmine-modifikatsioon-masstootmine) osaliselt paralleelsele agiilsele mudelile. Disainerid saavad funktsionaalsuse ja kasutuskogemuse testimiseks hankida peaaegu-lõpliku materjali ja täpsusega füüsilisi prototüüpe juba kontseptsiooni etapis. Turu tagasiside saab integreerida disaini iteratsiooni varem ja väiksemate kuludega. Väiksemahulise valuvormi töötlemise tõhusus tõstab tootmissüsteemi reageerimisvõimet tasemele, mis vastab digitaalse disaini kiirusele ja turunõudluse kiiretele muutustele, suurendades peaaegu{10}}kvartaalseid iteratsioonisagedusi olmeelektroonikas, nutikate koduseadmetes ja muudes valdkondades.
Materjaliuuenduse katalüsaator ja realiseerija: Uute materjalide väljatöötamise ja vormitöötlustehnoloogia vahel on tugev sümbiootiline seos. Uute tehniliste plastide, biolagunevate plastide ja suure -jõudlusega komposiitmaterjalide ilmumine esitab hallituse töötlemisele uusi väljakutseid ja nõudeid, samas kui täiustatud vormitehnoloogia on kõrgel-standardi kandja nende materjalide disainiväärtuse realiseerimiseks.
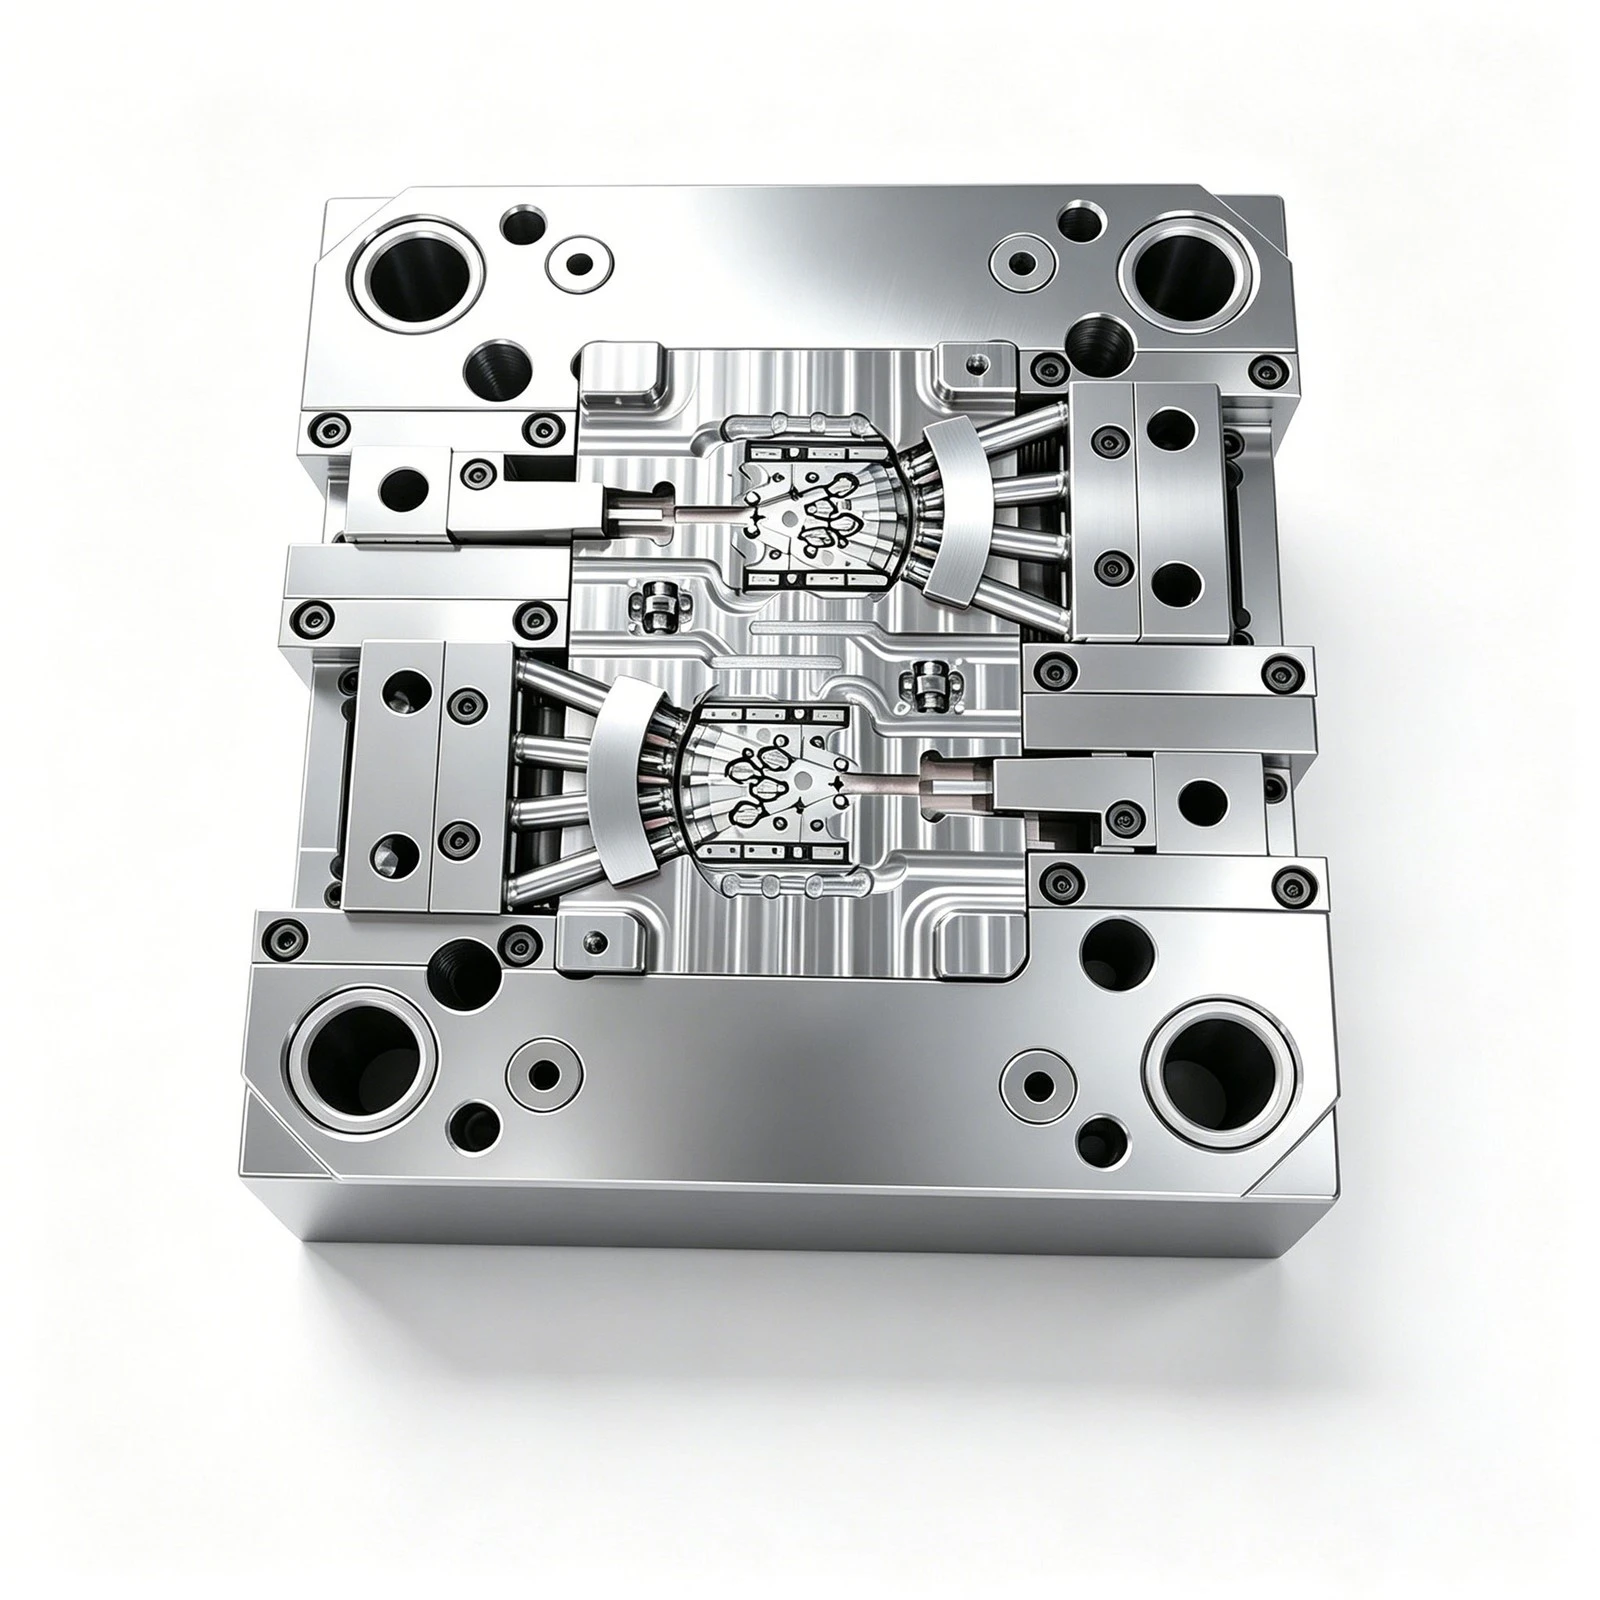
Alustugi hajutatud tootmisele ja isikupärastatud kohandamisele: väikesemahulise -plastmassivormide töötlemise tehnoloogia laialdane kasutuselevõtt ja digitaliseerimine on aluseks tootmise hajutatud ja isikupärastatud suundumustele. Traditsiooniline suuremahuline{2}}tsentraliseeritud tootmine tugineb kallitele suurtele vormidele ja hiiglaslikele survevalumasinatele, samas kui kaasaegne ülitäpse-moodulite väikesemahuline{4}}vormide töötlemine alandab suuremahulise{5}}tootmise sisenemisbarjääri.
Standardsete vormiraamide, kiiresti vahetatavate vormisüdamike ja digitaalsete kujundusfailide abil saab isegi väike piirkondlik tehas või spetsialiseerunud stuudio toota mõistliku kuluga kvaliteetseid{0}}kohaliku turu või konkreetsete kliendirühmade jaoks kohandatud plastosi. Integreerides veebipõhiseid koostööpõhiseid disainiplatvorme, saavad tarbijad osaleda kasutatavate toodete teatud komponentide kujundamises. Nende projekteerimisandmeid, mille on optimeerinud insenerid, saab seejärel kasutada otse hallituse{3}}valmistamise seadmete käivitamiseks.
See mudel tähendab, et toote lõplikku vormi saab määrata ja valmistada tarbijale lähemal. Hallituse-tootmine on arenenud suurtesse tehastesse koondunud patenteeritud tehnoloogiast rohkem hajutatud, võrgustatud tootmisteenuse sõlmeks. See muudab väikese-partii ja mitme-tootmise majanduslikult otstarbekaks, reageerides kasvavatele isikupärastatud nõudmistele ja vähendades ressursitarbimist, mis on tingitud pikamaa logistikast ja üleliigsest laost.
Väike{0}}plastmassist vormide{1}}valmistamine on palju enamat kui lihtne osade valmistamise protsess. See lahendab täpsuse ja kulu paradoksi, kandes täpsuse üle lõpptoote funktsionaalsusele; see kujundab ümber tootearendustsükli, parandades reageerimisvõimet; see katalüüsib uute rakenduste sündi sümbioosi kaudu materjaliteadusega; ning lõpuks loob selle digitaliseerimine ja populariseerimine füüsilise aluse hajutatud ja isikupärastatud tootmisele. See ahelreaktsioonide jada, nagu vaikselt kulgev kood, kujundab pidevalt ja põhjalikult meid ümbritsevat materiaalset maailma ja tööstusliku tootmise korraldust, muutes abstraktsed disainiideed lugematuteks käegakatsutavateks üksusteks, mis moodustavad kaasaegse elu. Selle mõju on fundamentaalne ja kõikehõlmav, moodustades tänapäevase tööstustsivilisatsiooni täpsuse, tõhususe ja mitmekesisuse mikroskoopilise aluse.